French
 English

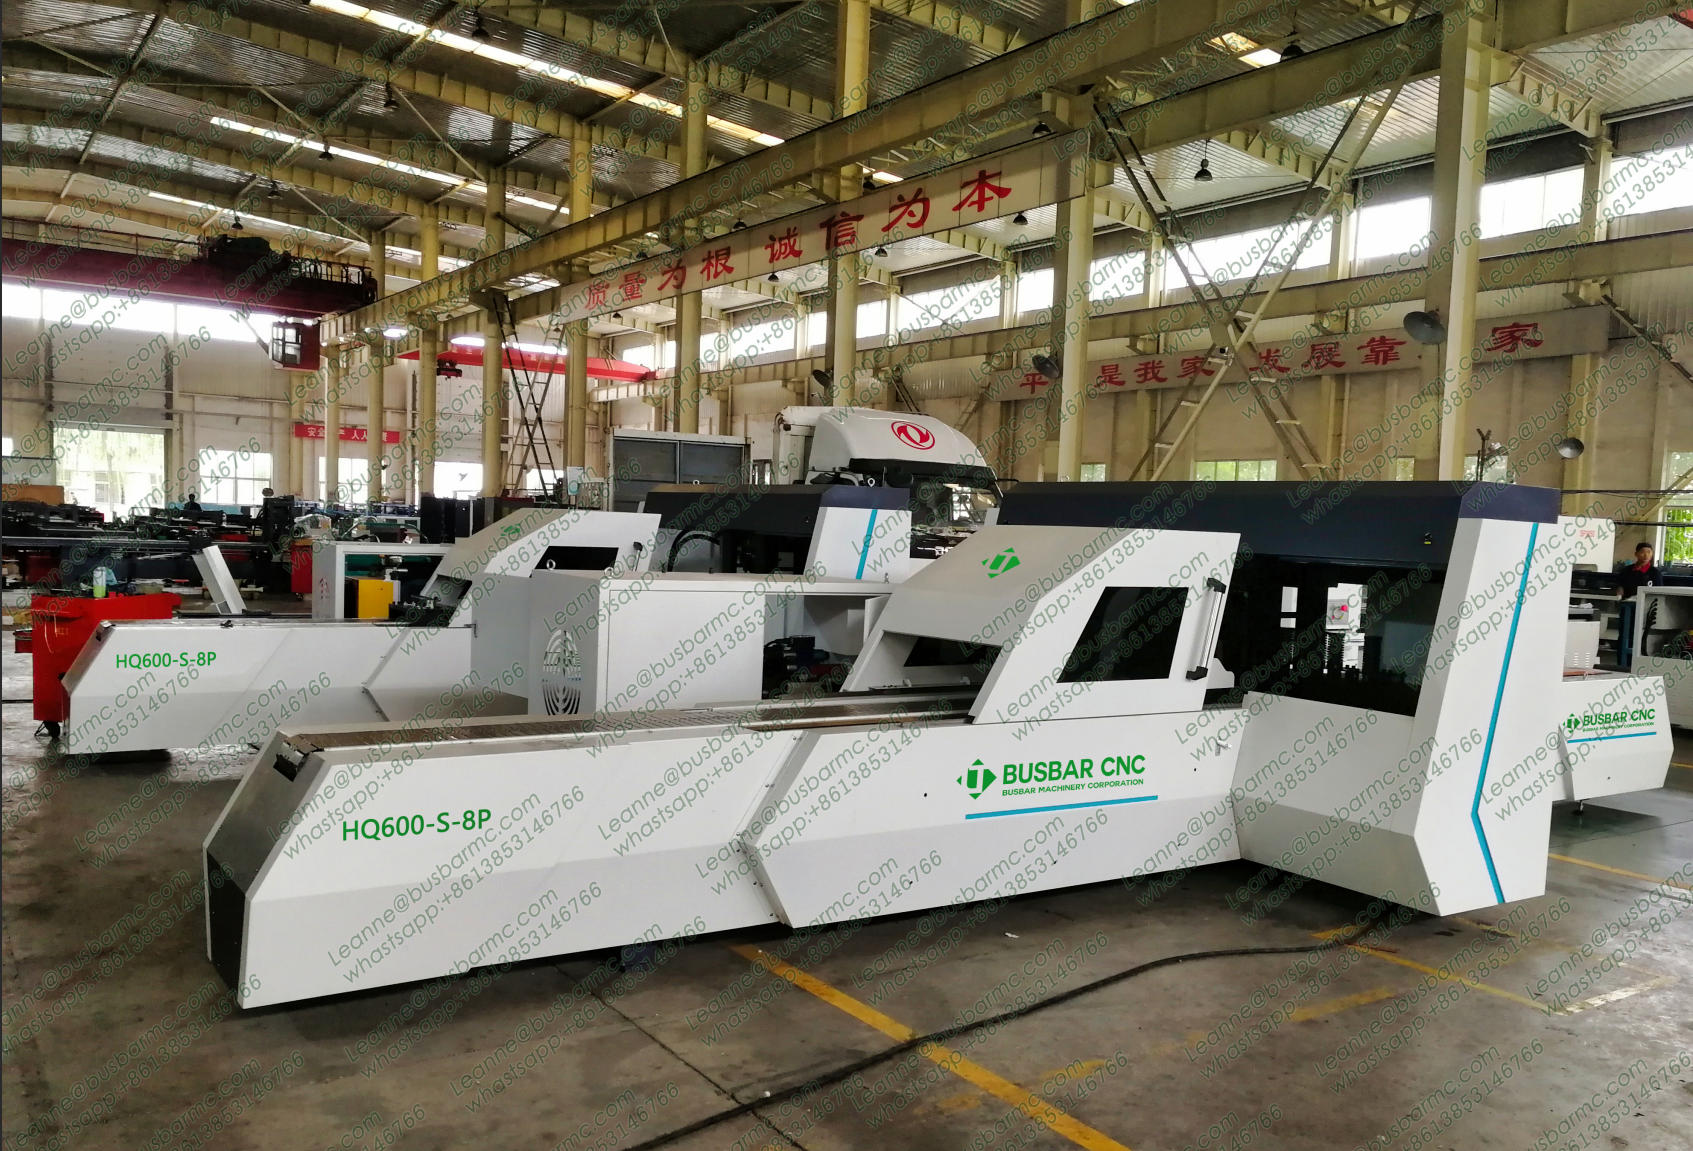
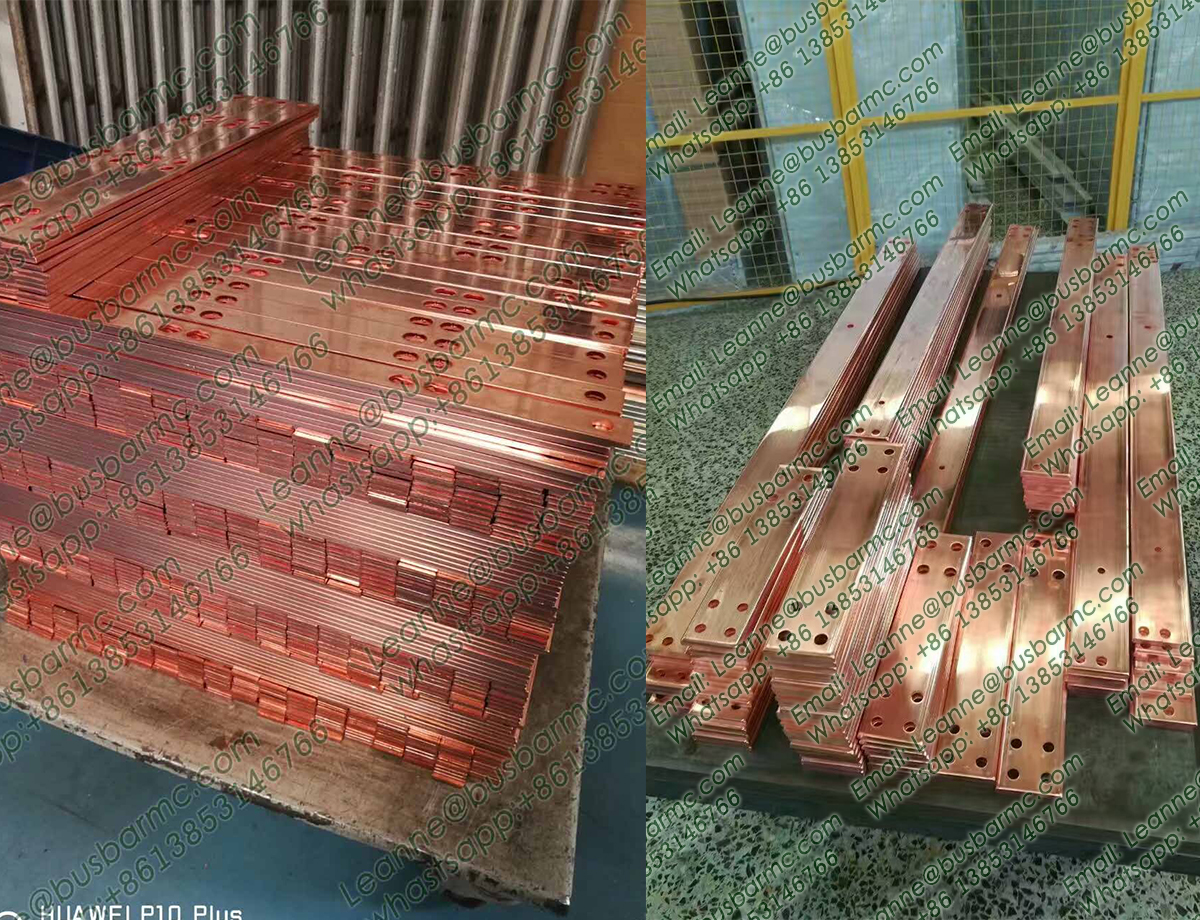
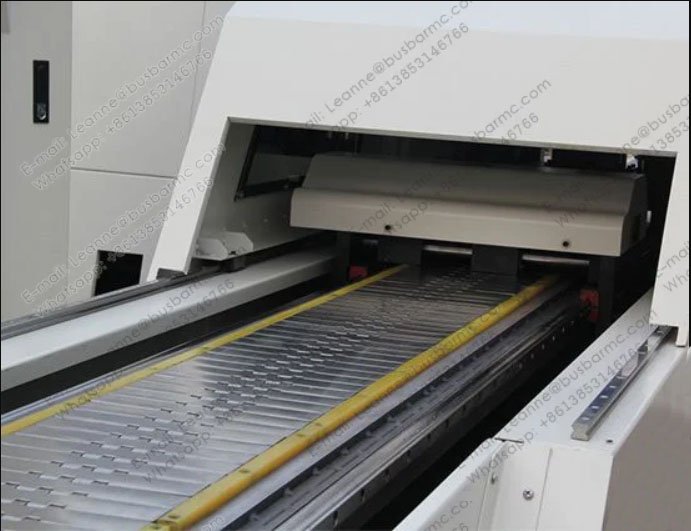
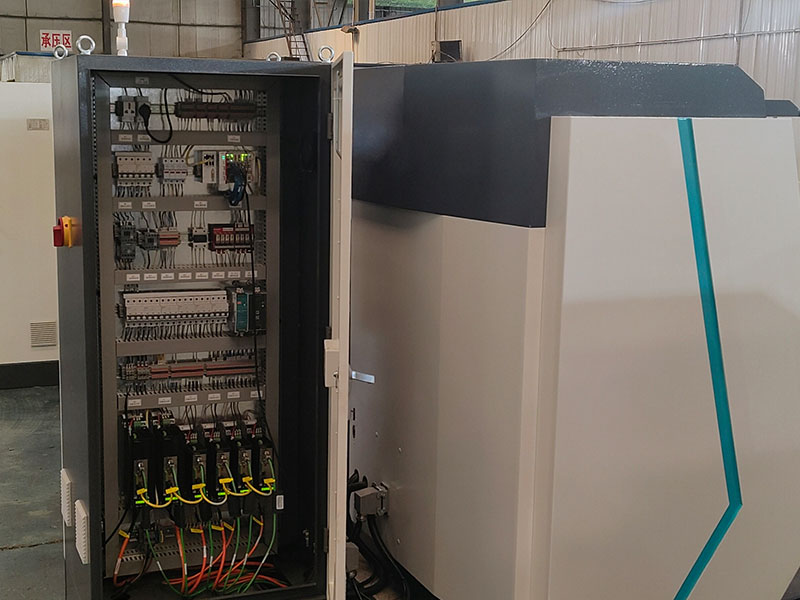
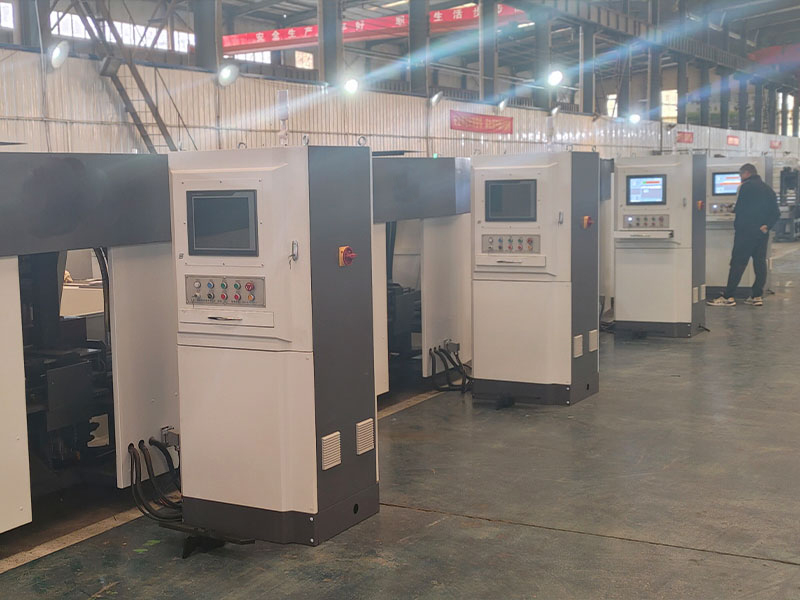
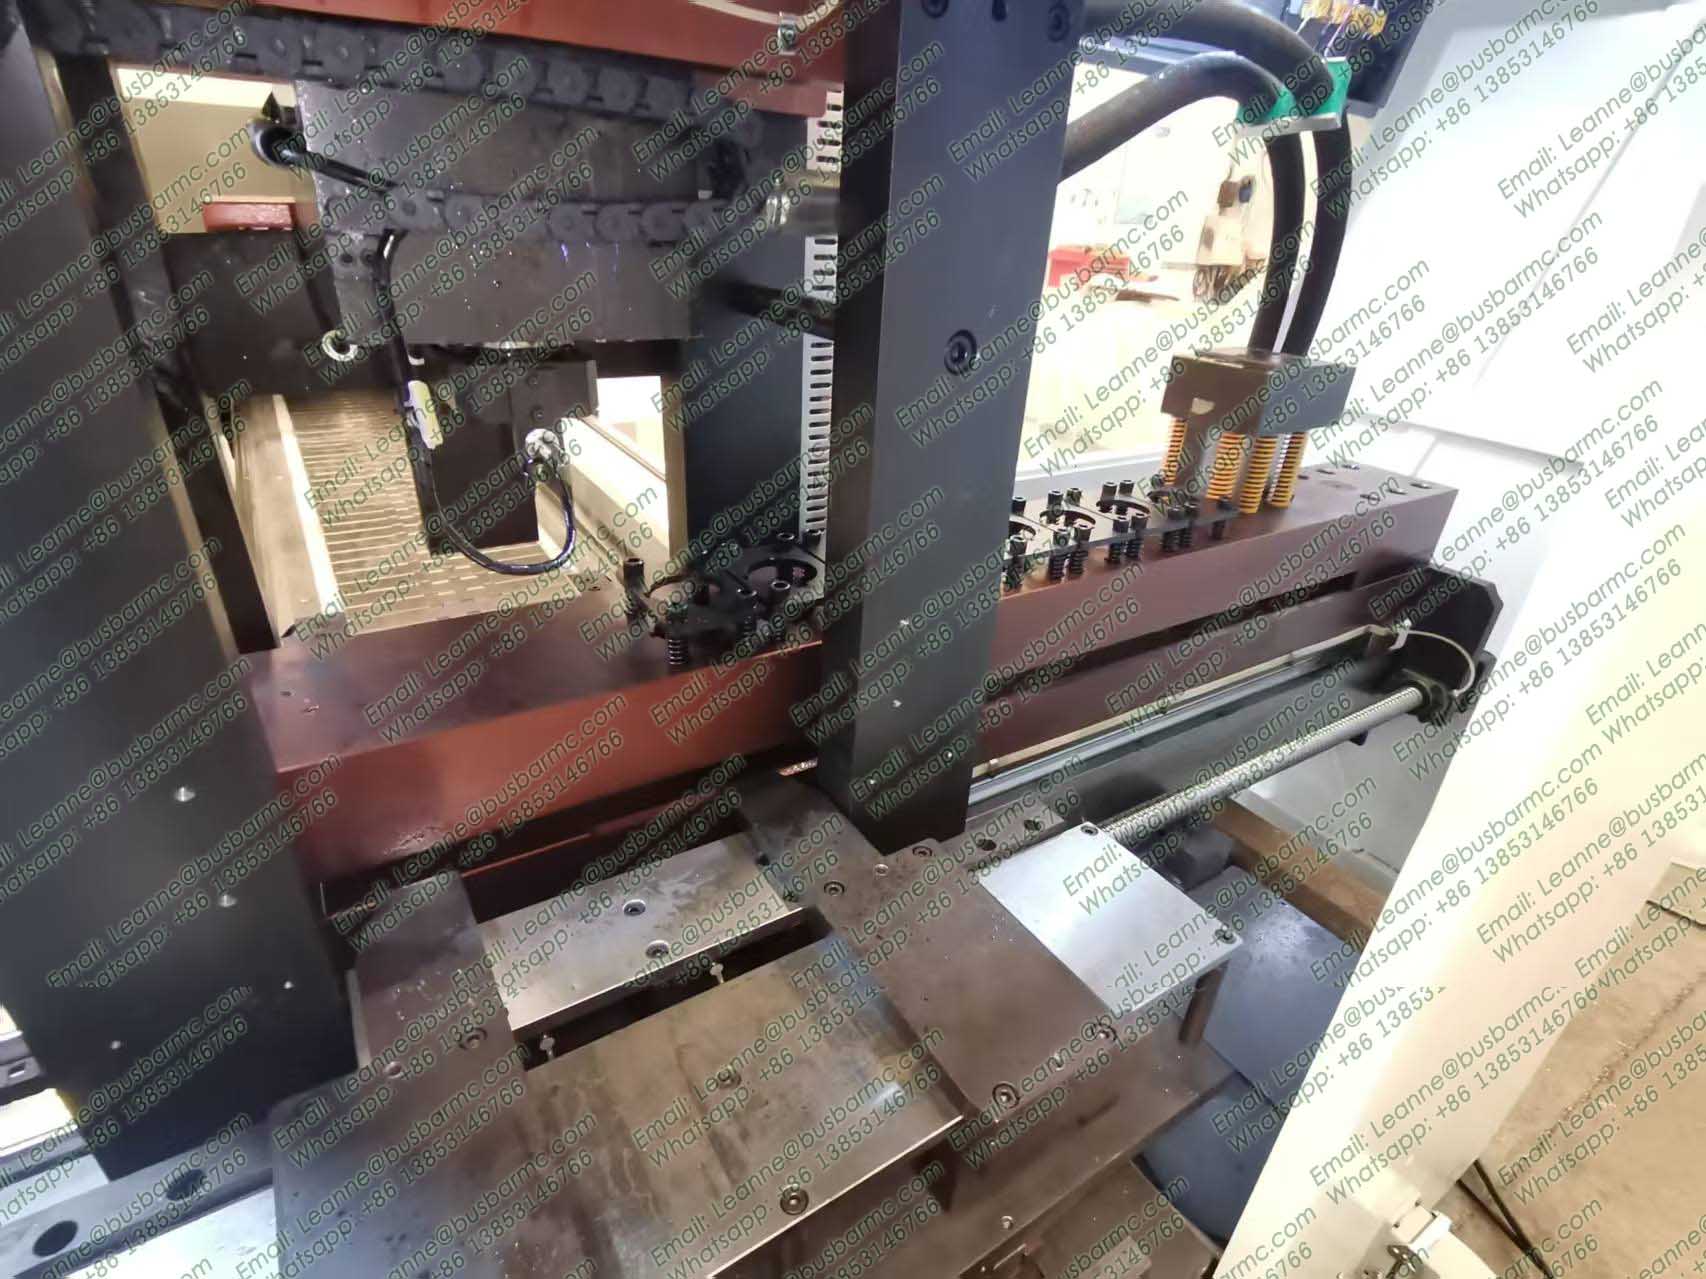
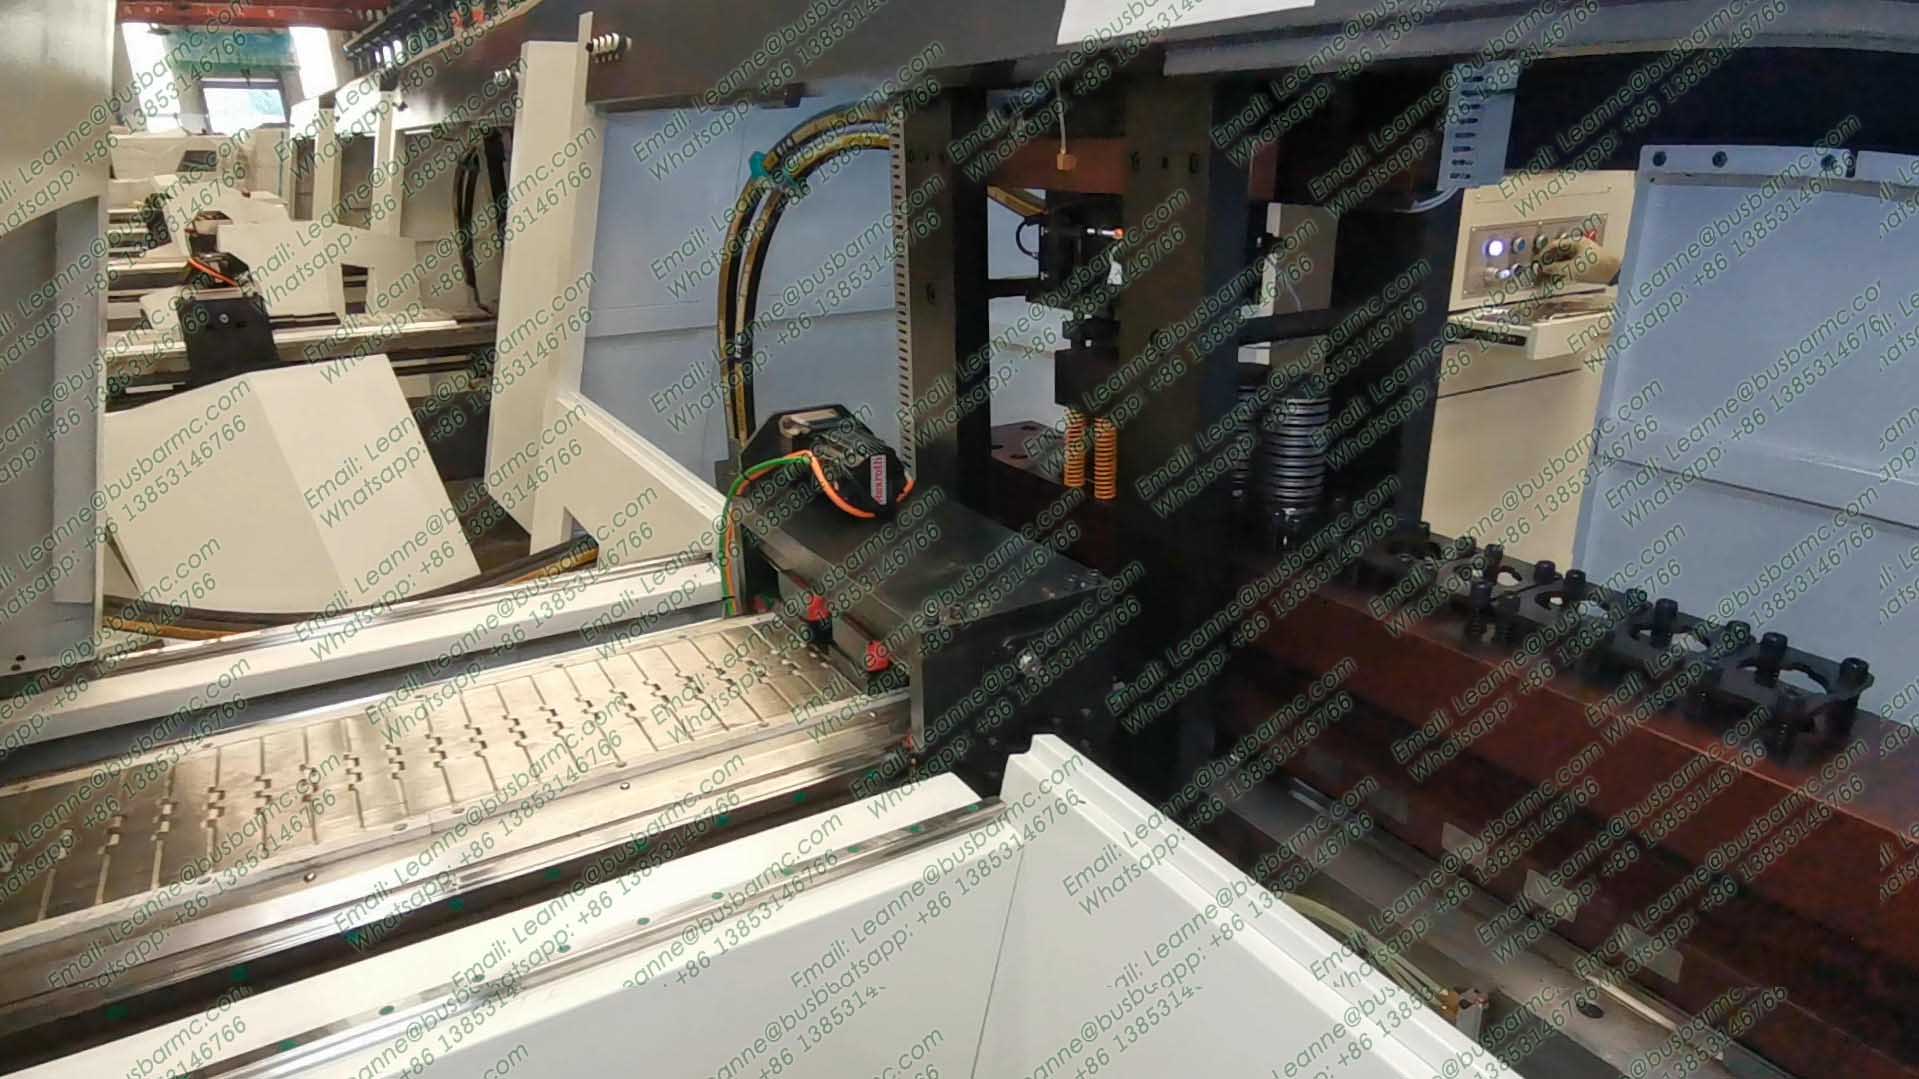
Découvrez la HQ600-SP, machine CNC haute performance pour le poinçonnage et le cisaillage de barres de cuivre et d‘aluminium. Conçue pour les fabricants de tableaux électriques, cette unité de traitement de jeu de barres offre une précision exceptionnelle et une efficacité accrue. Optimisez votre production de jeux de barres avec notre technologie de coupe et de perçage automatisée. Idéale pour les ateliers de câblage et l‘industrie électrotechnique. Demandez votre devis dès aujourd‘hui.
La LTMC HQ600-SP est une ligne CNC de poinçonnage et cisaillage de 600 kN destinée aux fabricants canadiens de tableaux électriques, de cellules moyenne tension et de transformateurs. Elle usine des barres omnibus en cuivre et en aluminium jusqu'à 15 mm d'épaisseur et 200 mm de largeur, avec un poinçonnage de Ø4,3 à Ø35 mm et une bibliothèque de 8 poinçons plus 1 cisaille. Le bridage unique des barres longues et la commutation automatique des pinces suppriment la reprise manuelle. L'axe X atteint 75 m/min pour une précision de positionnement de 0,10 mm par 500 mm et une précision de poinçonnage de ±0,2 mm. Face à la HQ400-S-7P/8P de 400 kN, elle ajoute 200 kN de force, une capacité de 15×200 mm au lieu de 12×160 mm et 120 à 150 coups par minute au lieu de 100. La cisaille à pôle unique coupe sans chute de matière.
HQ600-SP — Force nominale de poinçonnage et de cisaillage : 600 kN. Conditions d'essai : groupe hydraulique à cylindre breveté alimentant la pile de matrices 8 poinçons + 1 cisaille sur barre de cuivre ou d'aluminium. Résultat : 600 kN de pression nominale maintenue sur toute la course. Référence : la HQ400-S-7P/8P du même catalogue délivre 400 kN. Pour un tableautier canadien, ces 200 kN supplémentaires permettent d'usiner du cuivre de 15 mm sans ralentir le cycle.
HQ600-SP — Capacité maximale d'usinage : 15 × 200 mm. Conditions d'essai : barre bridée une seule fois, cuivre ou aluminium, épaisseur × largeur. Résultat : 15 × 200 mm en poinçonnage Ø4,3 à Ø35 mm. Référence : la HQ400-S-7P/8P est limitée à 12 × 160 mm et Ø4,3 à Ø25 mm. La largeur de 200 mm couvre les barres de distribution de classe 600 V courantes dans les armoires canadiennes.
HQ600-SP — Vitesse et précision de l'axe X : 75 m/min, 0,10 mm par 500 mm. Conditions d'essai : déplacement de la pince servo sur une course de 2000 mm, en usinage continu. Résultat : positionnement à 75 m/min, précision de 0,10 mm par 500 mm et précision de poinçonnage de ±0,2 mm. Référence : la HQ400-S-7P/8P du même catalogue atteint 60 m/min pour la même précision de 0,10 mm par 500 mm. Les 15 m/min supplémentaires raccourcissent les lots de transformateurs au Québec et en Ontario.
HQ600-SP — Cadence : 120 à 150 coups par minute. Conditions d'essai : matrice en ligne, bridage unique, commutation automatique des pinces sur cuivre ou aluminium. Résultat : 120 à 150 poinçonnages par minute, configuration optionnelle 7 poinçons + 1 emboutissage. Référence : la HQ400-S-7P/8P du même catalogue plafonne à 100 coups par minute. La cisaille à pôle unique type cisaille de haie ne produit aucune chute de matière, ce qui réduit le coût de rebut.
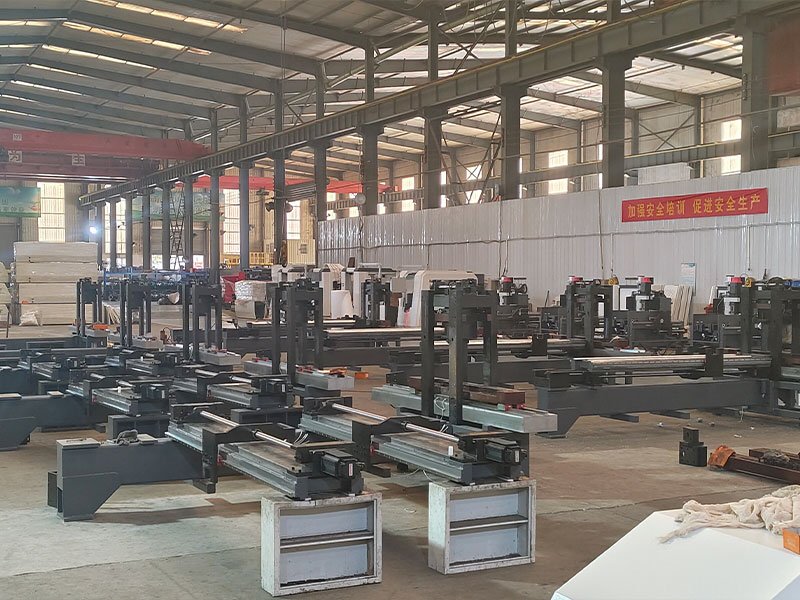
HQ600-SP — Encombrement : 10500 × 2900 × 1800 mm, 6 axes commandés. Conditions d'essai : ligne complète avec banc d'alimentation, base de matrices, convoyeur et servo-commande. Résultat : empreinte de 10500 × 2900 × 1800 mm, contrôle CNC 6 axes, base de matrices en fonte ductile. Référence : la HQ400-S-7P/8P partage la longueur de 10500 mm mais mesure 2750 mm de large. Prévoyez une baie de 2900 mm et faites confirmer l'alimentation (208 V, 480 V ou 600 V, 60 Hz) par notre équipe.
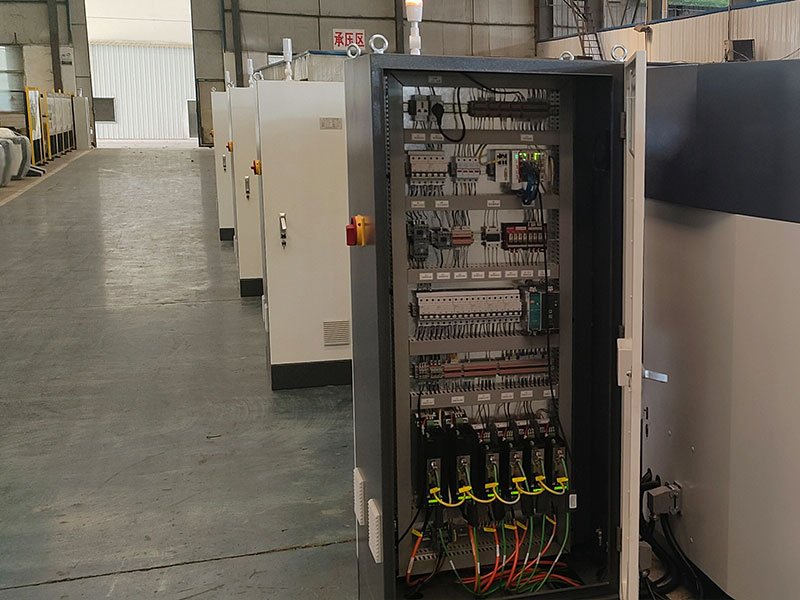
La HQ600-SP est configurée à la commande pour l'alimentation de votre atelier. Les ateliers canadiens utilisent couramment du triphasé 208 V, 480 V ou 600 V à 60 Hz ; confirmez votre tension d'entrée et la puissance disponible avec notre équipe afin que le groupe hydraulique et l'armoire soient dimensionnés correctement.
La ligne quitte l'usine LTMC et est dédouanée à l'entrée au Canada. Le délai dépend des options retenues et du port d'arrivée. Demandez une soumission à jour avec les Incoterms et une estimation du transit vers votre province (Ontario, Québec, Alberta ou Colombie-Britannique).
Chaque unité est livrée avec 8 jeux de matrices de poinçonnage, 1 lame de cisaille, un jeu d'outils de maintenance et les manuels avec certificats. Des matrices de rechange et une formation en anglais ou en français sont disponibles ; validez la disponibilité des pièces auprès de notre contact canadien.
Produit : Ligne de Poinçonnage et Cisaillage CNC pour Barres de Cuivre (Copper Busbar Fabrication Line)
Série : HQ600-SP (Haute Performance)
Fonctions Principales :
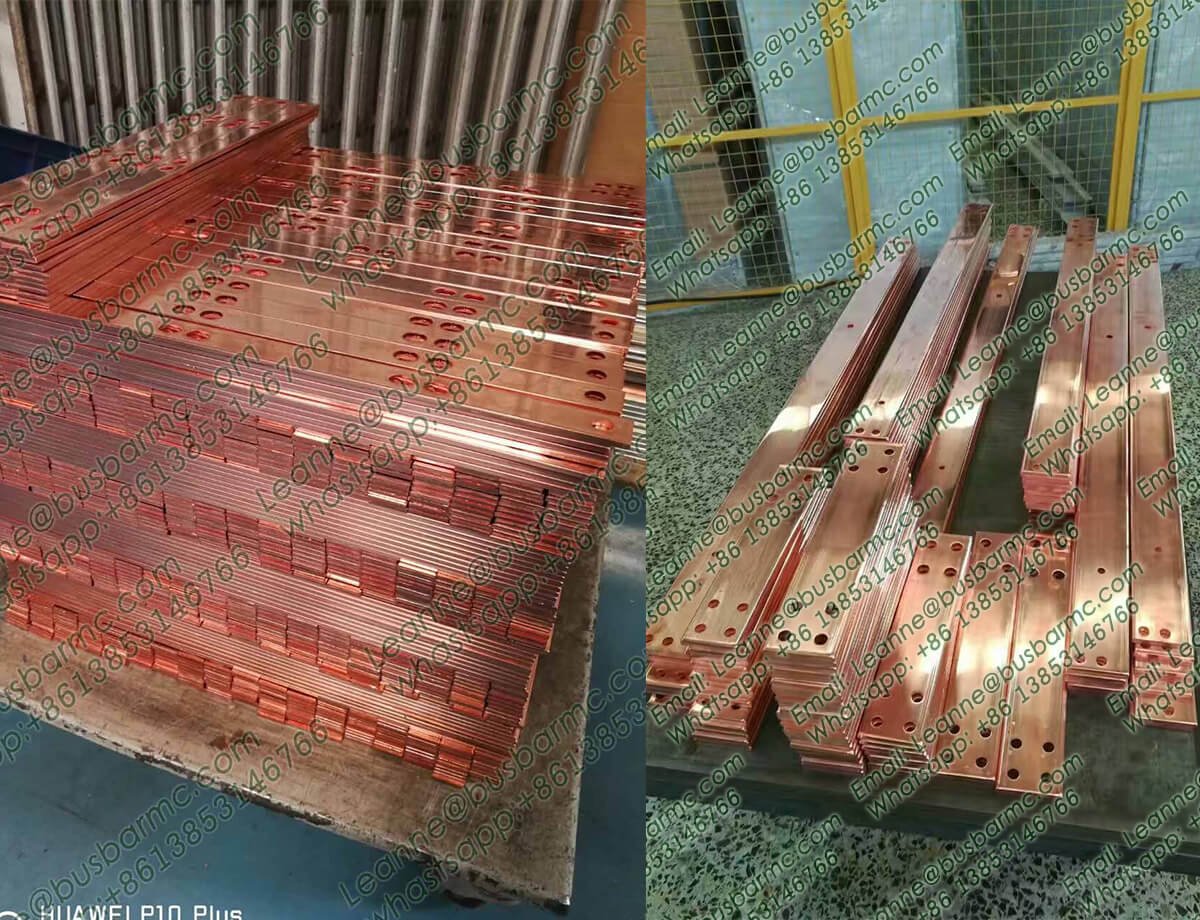
Débitage (cisaillage), poinçonnage multi-matrices, chanfreinage, emboutissage, fraisage et usinage de fentes pour jeux de barres en cuivre électrolytique et barres d'aluminium pour tableaux électriques.
Caractéristiques et Avantages Technologiques :
Cette unité automatisée est spécialement conçue pour le débit et le perçage des barres omnibus destinées aux cellules haute tension et armoires basse tension (TGBT). En tant que fabricant leader de machines pour jeux de barres, nous garantissons une productivité maximale, une précision micrométrique et une interface opérateur intuitive conforme aux standards de l'industrie 4.0.
Le centre d'usinage pour barres de cuivre HQ600-SP utilise un système de vérin hydraulique haute pression breveté, permettant une production journalière de plusieurs tonnes. C'est l'équipement de référence pour les tableautiers, les installateurs électriques et les fabricants de transformateurs.
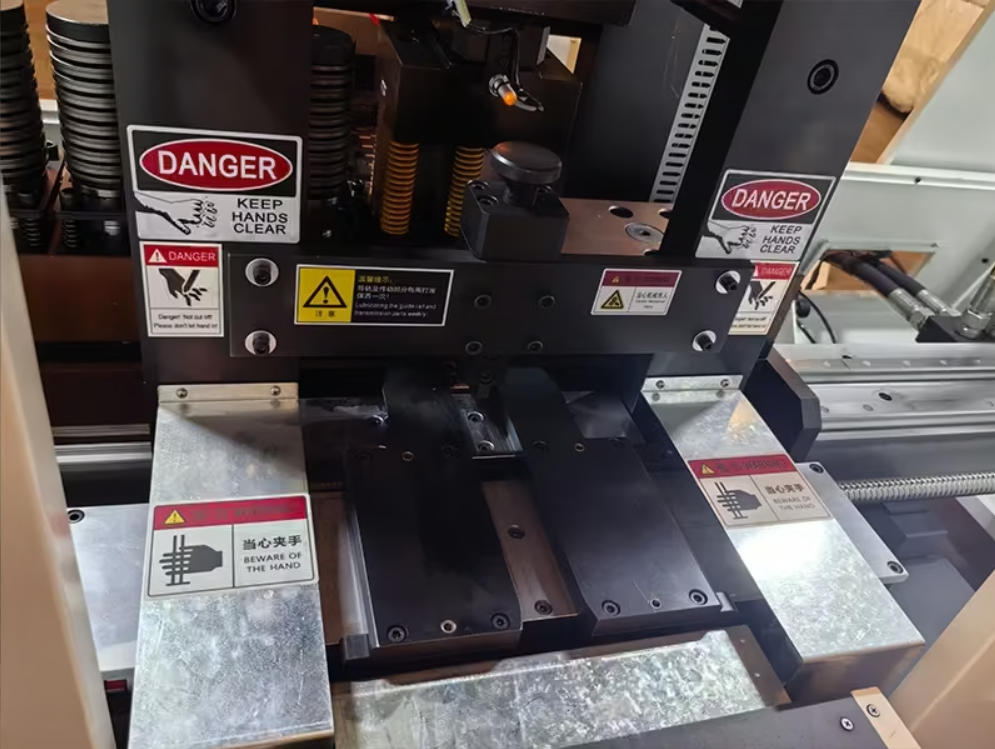
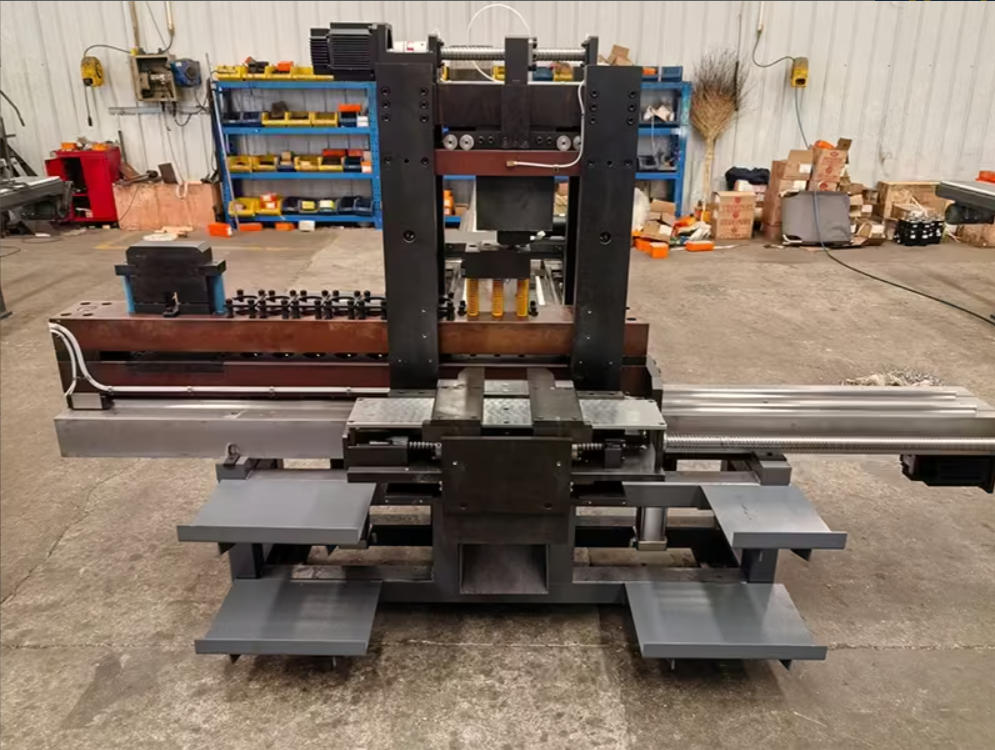
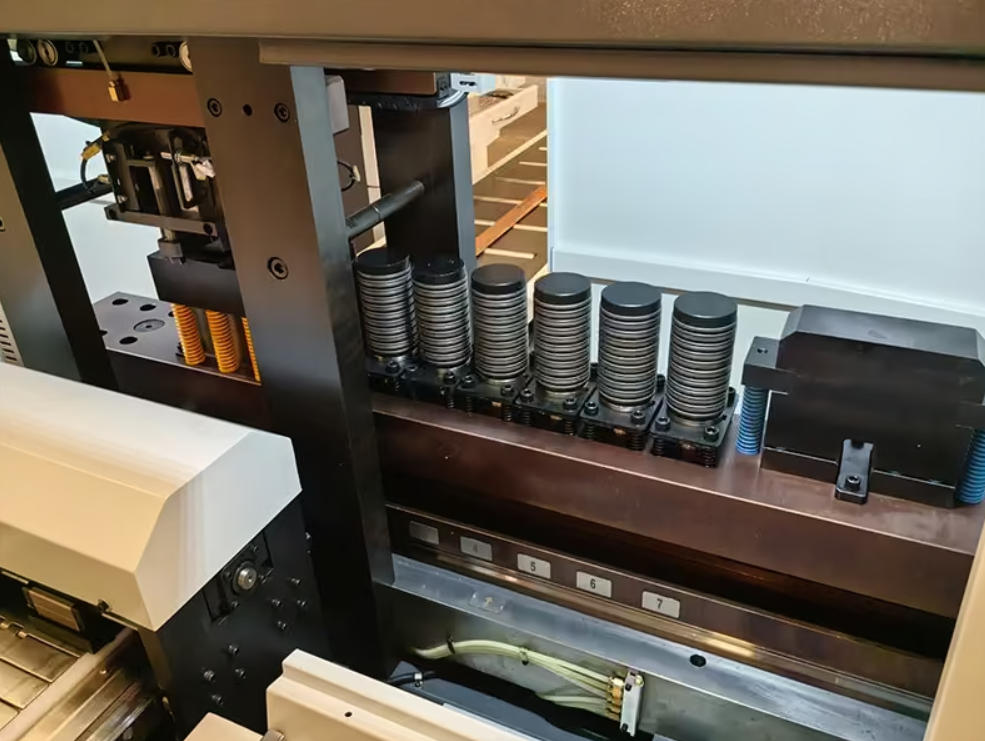
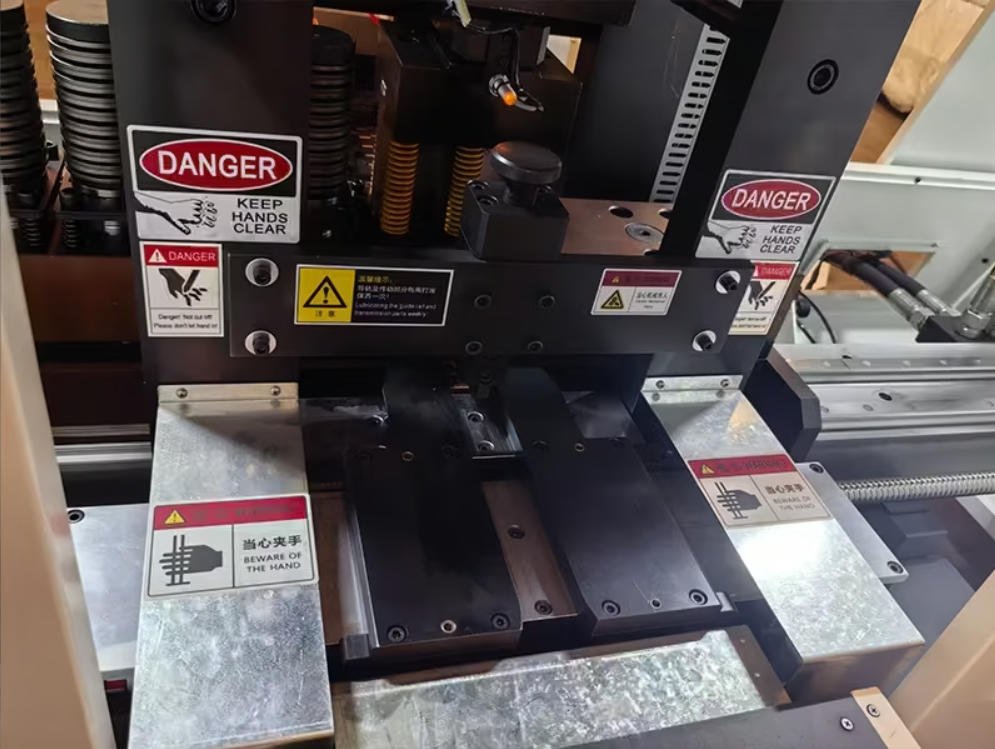
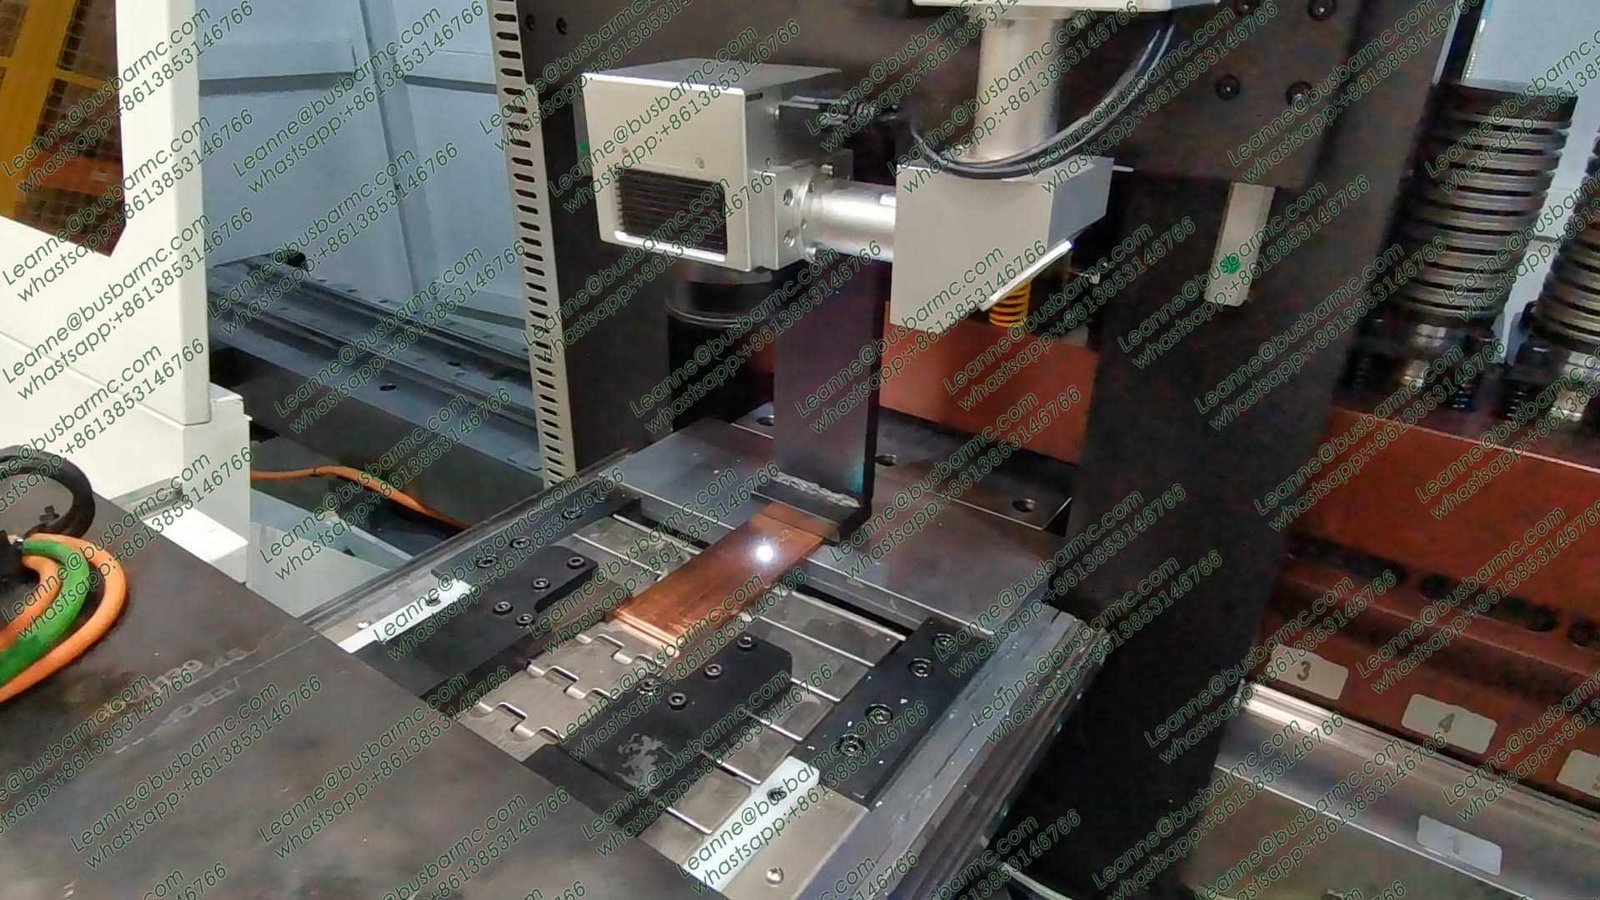
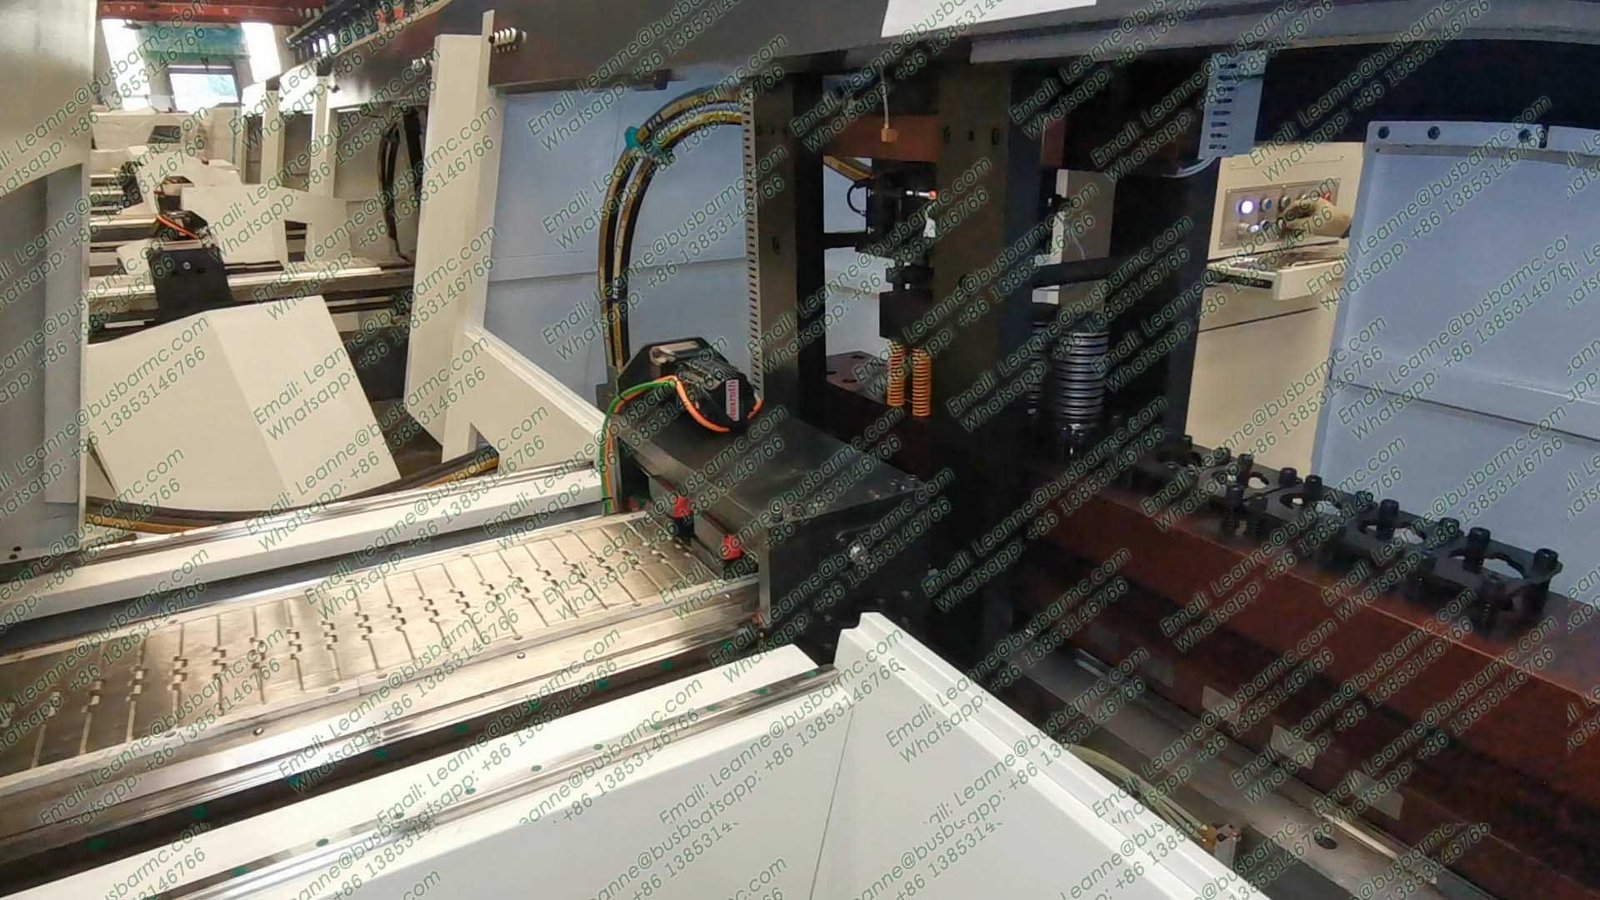
Le système permet un bridage unique pour les barres de grande longueur (jusqu'à 6m), automatisant tout le cycle de poinçonnage et de coupe sans intervention manuelle grâce à des pinces de transfert à commutation automatique. Cette station est configurable avec des blocs de matrices en ligne (7 ou 8 poinçons + 1 unité de cisaillement), avec option d'emboutissage intégrée.
L'unité de coupe adopte une technologie de cisaillage à pôle unique type "cisaille de haie", assurant une coupe parfaitement perpendiculaire, sans bavure et sans perte de matière (zéro déchet).
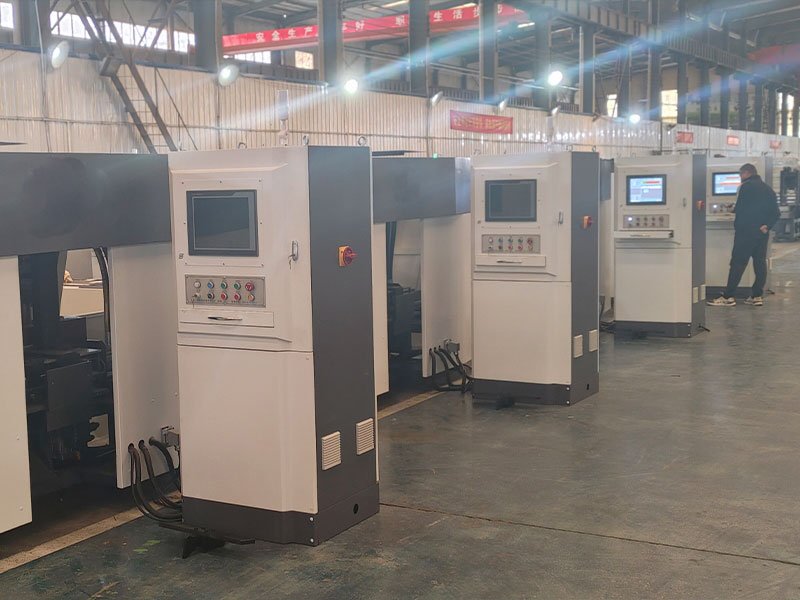
La structure comprend un banc d'alimentation haute vitesse, une tourelle de perçage, un convoyeur de sortie, une unité de servocommande multi-axes et un logiciel de conception assistée (CAO) pour des performances industrielles fiables.
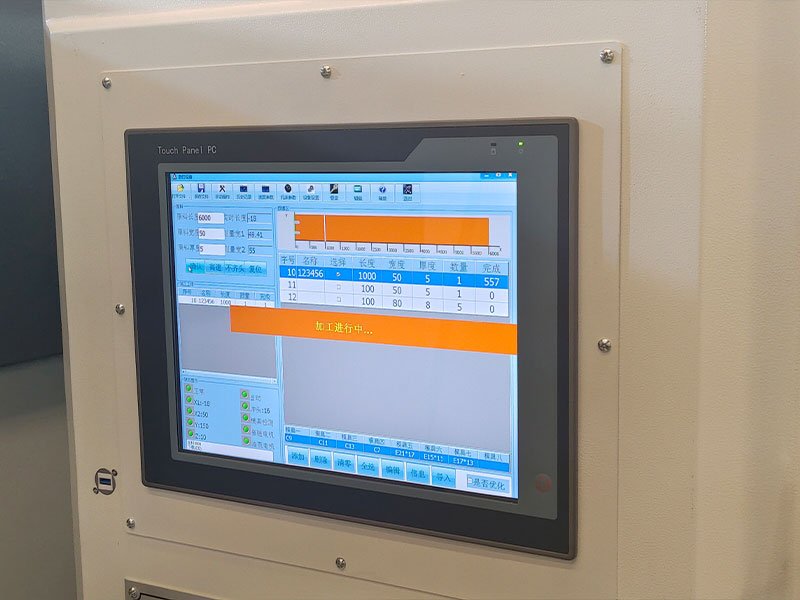
L'interface tactile (IHM) intègre le logiciel propriétaire BMC, permettant une importation directe des plans et une surveillance télémétrique en temps réel de la production. La base de la matrice, coulée en fonte ductile, assure une rigidité structurelle exceptionnelle et une concentricité parfaite des poinçons sur le long terme.
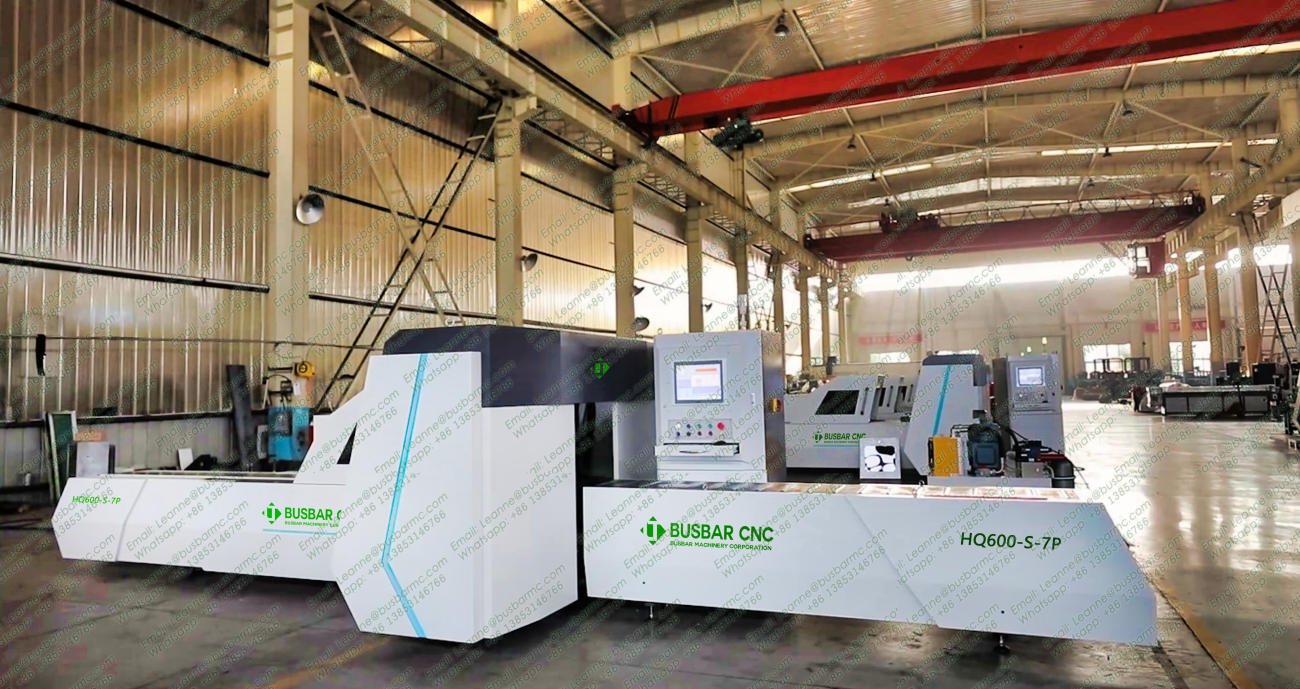
| Paramètre Technique | Modèle HQ400-S-7P/8P | Modèle HQ600-S-7P/8P |
|---|---|---|
| Force de Pression Nominale | 400KN | 600KN |
| Dimensions Max. de la Barre (Ép. x Larg.) | 12×160mm | 15×200mm |
| Plage de Diamètre de Poinçonnage | Φ4.3-25mm | Φ4.3-35mm |
| Configuration des Outillages (Matrices) | 8 poinçons 1 cisaille 1 unité d'emboutissage | 7 poinçons + 1 emboutissage 1 unité de cisaillement |
| Course Axe X (Longueur d'Alimentation) | 2000mm (extensible) | 2000mm (extensible) |
| Vitesse de Positionnement Axe X | 60m/min | 75m/min |
| Plage de Déplacement Axe Y | 860mm | 960mm |
| Vitesse de Positionnement Axe Y | 35m/min | 35m/min |
| Course Axe Z (Réglage Hauteur) | 2000mm | 310mm |
| Vitesse de Positionnement Axe Z | 35m/min | 35m/min |
| Précision de Perçage (Tolérance) | ±0.2mm | ±0.2mm |
| Répétabilité de Positionnement | 0.10/500mm | 0.10/500mm |
| Cadence de Poinçonnage | 100 coups/min | 120-150 coups/min |
| Nombre d'Axes Contrôlés par CNC | 6 Axes (Servo) | 6 Axes (Servo) |
| Dimensions Totales (L×l×H) | 10500×2750×1700mm | 10500×2900×1800mm |
| Composant Critique | Standard Industriel | Option Haute Performance |
|---|---|---|
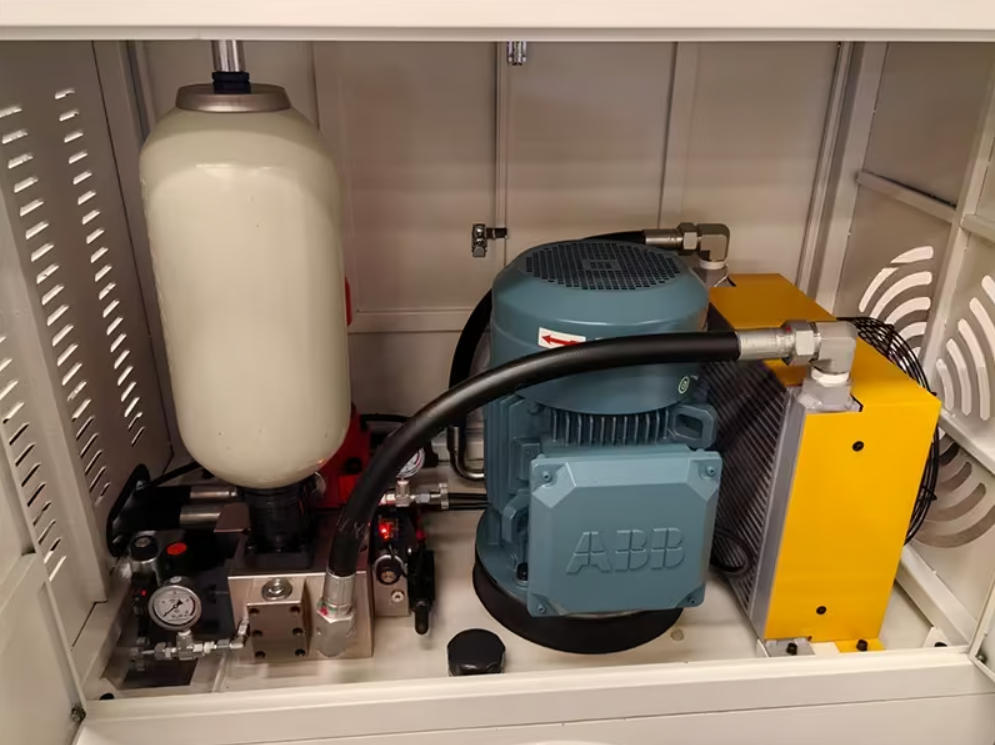
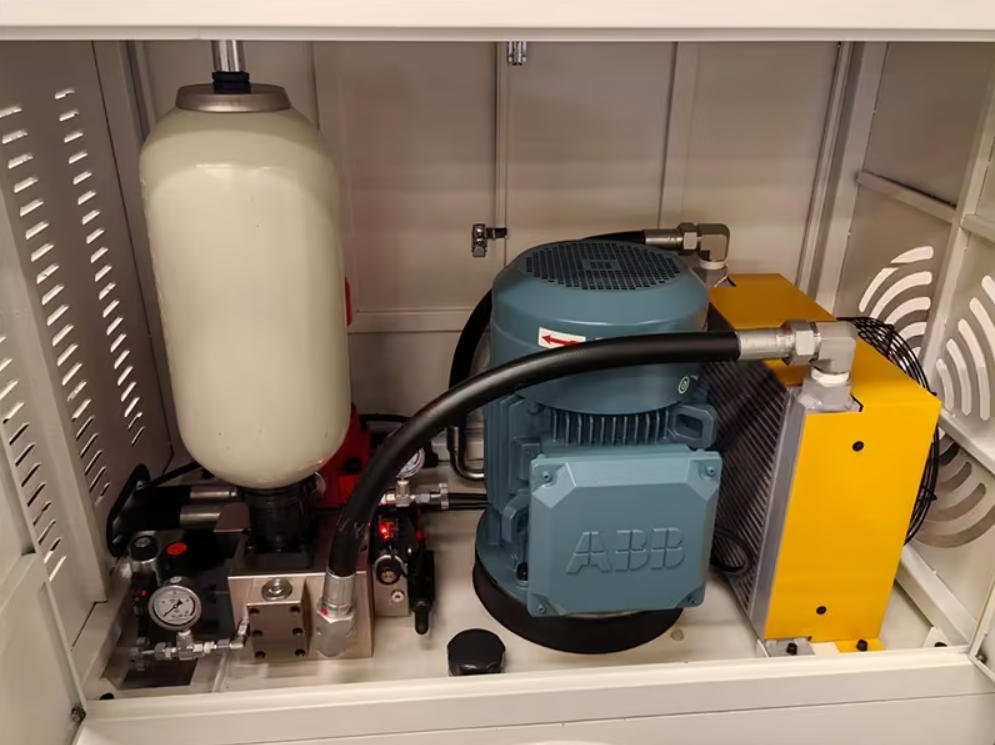
| Moteur de Groupe Hydraulique | Juli (Standard) | ABB (Suisse/Suède) |
| Pompe Hydraulique | Hydromax (Taiwan) | Albert (États-Unis) |
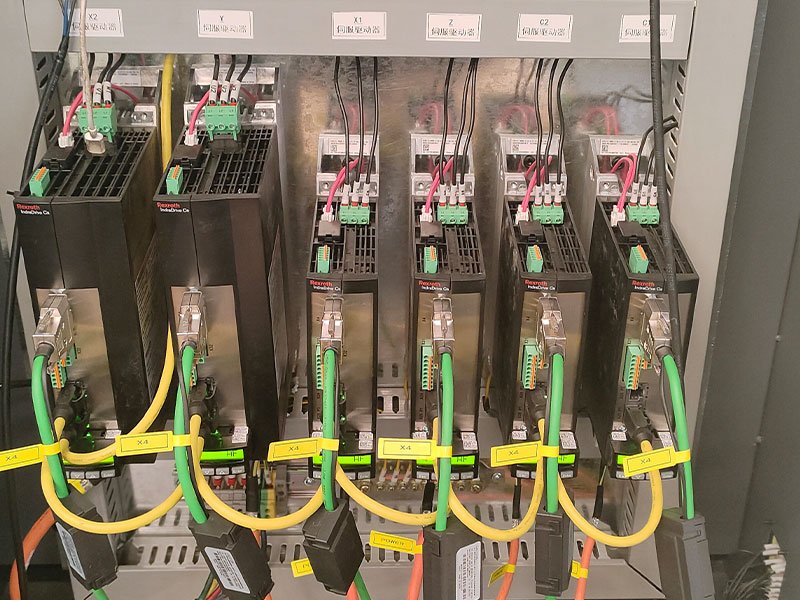
| Distributeurs Électrovannes | Litand (Taiwan) | Rexroth (Allemagne) |
| Vis à Billes et Guidages Linéaires | HIWIN / TBI Precision | Classe de Précision P (PMI/TBI) |
| Système d'Entraînement Servo | Exton (Haute Performance) | Bosch Rexroth (Allemagne) |
| Contrôleur et Écran Tactile | PanelMaster (HMI) | Beckhoff (Allemagne) / Qiyang |
Accessoires Standard Inclus (Prêt à l'emploi) :
Livré avec 8 jeux complets de poinçons et matrices (tailles au choix), 1 lame de cisaillement en acier H13 trempé, une caisse d'outils de maintenance, les manuels d'utilisation en français et les certificats de conformité CE.
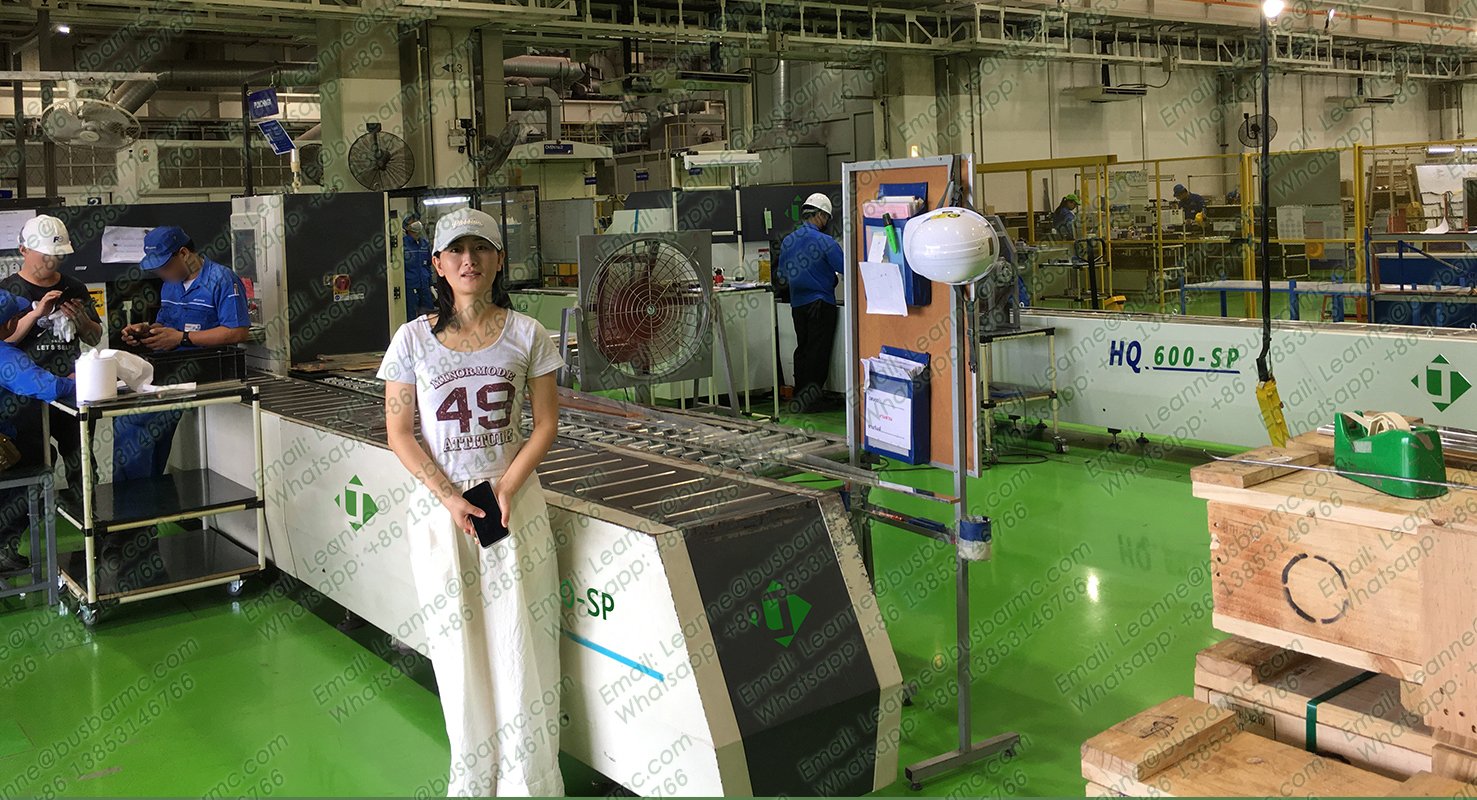
Vidéo de Démonstration Industrielle :
Q1 : Quels types de profilés la machine HQ600-SP peut-elle usiner ?
R : Cette ligne automatisée est optimisée pour les jeux de barres en cuivre électrolytique, les barres d'aluminium et les plats métalliques. Elle est indispensable pour la fabrication de tableaux électriques TGBT, d'armoires de distribution, de gaines à barres et de transformateurs.
Q2 : Quelles sont les capacités dimensionnelles maximales ?
R : Elle accepte des barres d'une longueur brute allant jusqu'à 6000 mm. La section maximale de traitement est de 15 mm d'épaisseur pour 200 mm de largeur, couvrant la majorité des besoins en forte puissance.
Q3 : Quelle est la configuration de l'unité de perçage et de coupe ?
R : La série HQ600-SP dispose d'un magasin d'outils en ligne haute densité comprenant 7 stations de poinçonnage, 1 station de cisaillement hydraulique et 1 unité d'emboutissage, permettant un usinage complet sans changement manuel d'outils.
Q4 : Quelle est la provenance des composants hydrauliques et électriques ?
R : Pour garantir une fiabilité maximale en Europe et au Canada, nous intégrons des moteurs ABB, des pompes hydrauliques haute pression et des systèmes de contrôle Beckhoff ou Rexroth, assurant une disponibilité des pièces de rechange locale.
Q5 : La machine est-elle compatible avec les logiciels de CAO/DAO ?
R : Absolument. Le système de contrôle prend en charge l'intégration CAD/CAM, permettant d'importer directement vos schémas techniques pour une programmation automatique du matériel de traitement de jeux de barres.
Q6 : Quelles sont les tolérances d'usinage garanties ?
R : Grâce au contrôle 6 axes asservi, nous garantissons une précision de positionnement de 0,10 mm sur 500 mm et une répétabilité exceptionnelle, cruciale pour l'assemblage de barres de pontage complexes.
Q7 : Quelle est la cadence de production réelle ?
R : La vitesse de l'axe X atteint 75 m/min. En cycle de production, la machine peut effectuer entre 120 et 150 cycles de poinçonnage par minute, transformant plusieurs tonnes de cuivre par jour.
Q8 : Comment se déroule l'installation et le SAV ?
R : Nous proposons une assistance complète incluant l'installation sur site, la formation de vos opérateurs et un support technique réactif. Contactez-nous pour un devis personnalisé et une étude de rentabilité.
Mots-clés Métier & Tags Secteur :
Machine pour jeu de barres, Poinçonneuse hydraulique CNC, Fabricant de plieuses de barres de cuivre, Cisaille pour barres omnibus, Centre d'usinage cuivre, Équipement tableautier, Ligne de production TGBT, Débit de barres cuivre, Machine CNC pour armoires électriques, Outillage pour transformateurs, Unité de poinçonnage automatisée, Usinage de cuivre haute précision, Machine industrielle pour cuivre, Station de travail jeux de barres, Fabrication d'appareillage électrique, Machine pour gaines à barres, Accessoires pour jeux de barres, Maintenance machine busbar, Formation opérateur CNC cuivre.
Mots-clés Internationaux (English Reference):
busbar fabricator, CNC copper punching machine, busbar processing station, hydraulic shear for copper, busbar bending solutions, automatic copper bar production line, busbar CNC equipment, switchgear manufacturing machine.